Copyright © 2025 Чуангмин Муфта (Цзянсу) Co., Ltd.
Новый крупнопроходной внутренний шлифовальный станок улучшает точность соединения и срок службы
2026-10-31
Качество посадки отверстия является критическим фактором, влияющим на концентричность соединения, уровень вибрации, передачу крутящего момента и долговременную надежность. Чтобы удовлетворить высокоточные производственные требования для крупногабаритных соединений в тяжелых отраслях промышленности, мы установили в нашей мастерской новый внутренний шлифовальный станок с ЧПУ.
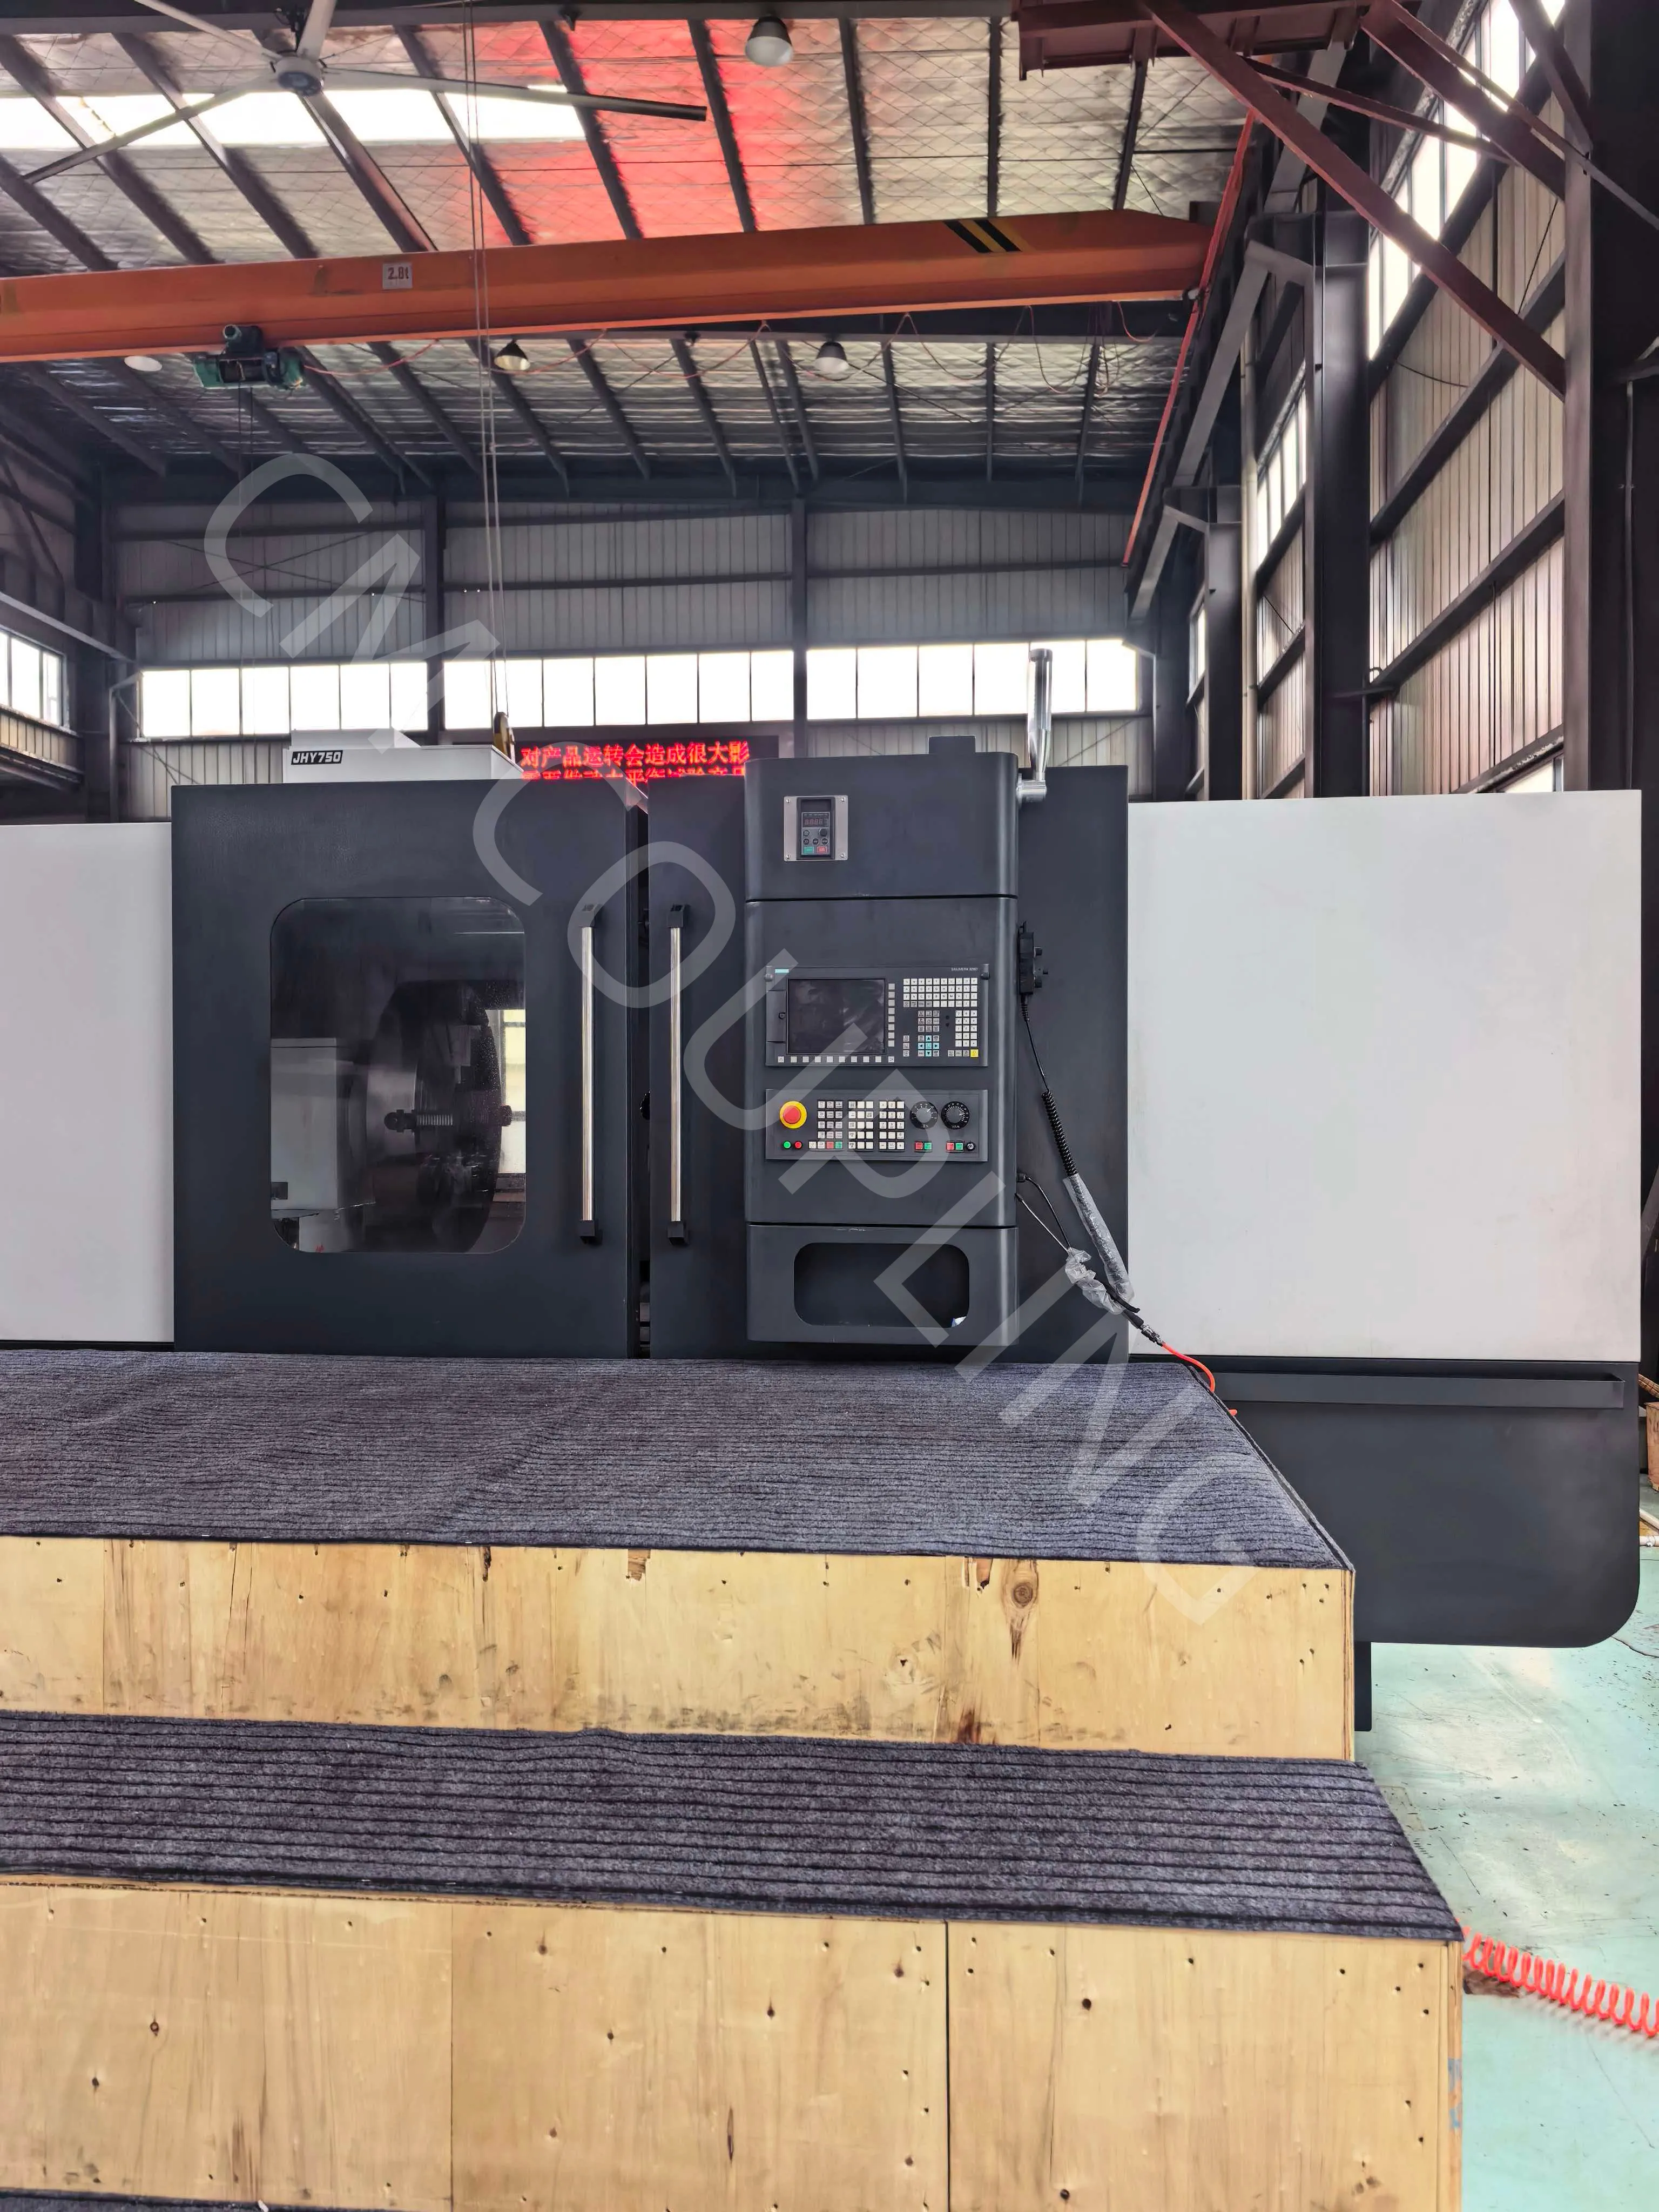
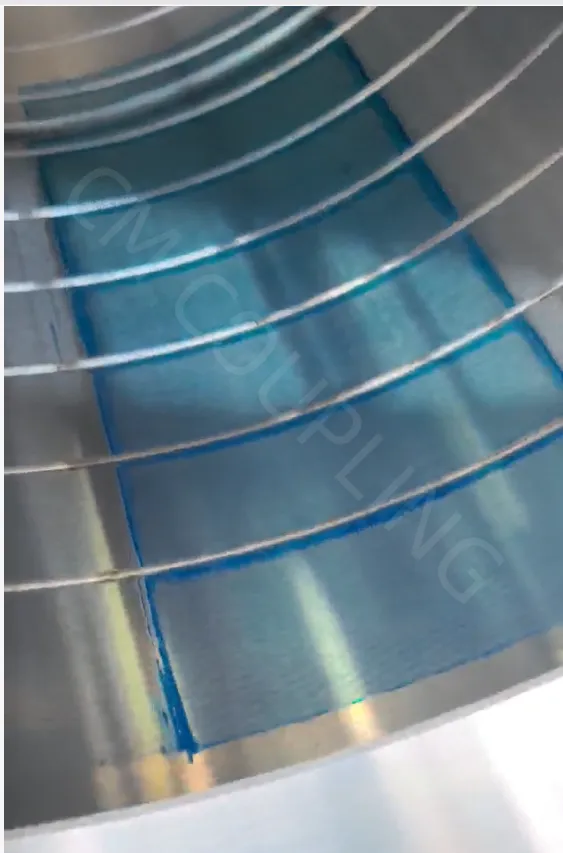
Эта машина поддерживает максимальное шлифовальное отверстие 800 мм, способное шлифовать как с прямым отверстием, так и с коническим отверстием. Для конических отверстий площадь контакта достигает более 90% после синения, что обеспечивает равномерный контакт между ступицей соединения и конической втулкой. Шероховатость поверхности можно контролировать до Ra0,4, обеспечивая гладкую сопряженную поверхность и минимизируя фреттинг-износ во время работы.
Преждевременная неисправность соединения часто вызвана плохой обработкой отверстий: неравномерный конический контакт, шероховатая поверхность и ошибки концентричности приводят к постоянной вибрации и концентрации напряжений, ускоряя усталостные повреждения гибких элементов, диафрагм и ступиц. Благодаря этой способности шлифования ID мы поддерживаем строгие геометрические допуски и постоянное качество поверхности, помогая нашим соединениям стабильно работать на насосах, вентиляторах, компрессорах и металлургическом оборудовании, а также значительно продлеваем срок службы.
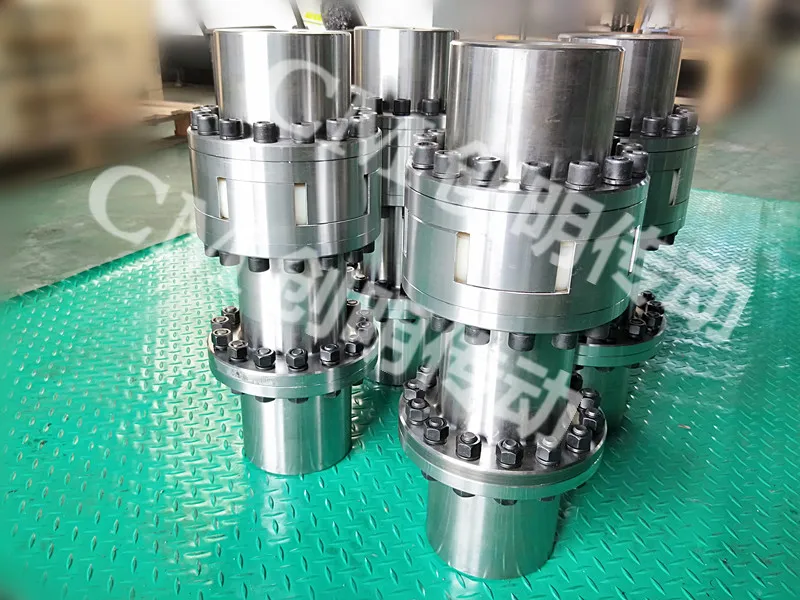
Мы осуществляем полный внутренний контроль всей производственной цепочки, включая ковку, точение, термообработку, прецизионное шлифование и динамическую балансировку. Ассортимент нашей продукции включает дисковые муфты, эластомерные муфты, зубчатые муфты и другие компоненты привода.
Свяжитесь с нами для изготовленного на заказ крупногабаритного, высокоточного конического отверстия муфты solutions.Contact путь почтовый ящик: wendy@cmcoupling.com, WhatsApp + 86 15152901660
Во время горячего процесса сборки нагретый компонент быстро остынет, что повлияет на качество сборки. Поэтому подготовка должна быть сделана до сборки, чтобы свести к минимуму время сборки. Перед сборкой челюстьсоединение, опорная плита редуктора должна быть выровнена, а нагревательные и поддерживающие пьедесталы должны быть сварены на опорную плиту. Соединение между челюстьмуфта и выходной вал редуктора не имеет устройства затяжки. Крутящий момент передается, а вес лопасти перемешивания ложится на усилие зажима сборки.
Между валом и муфтой должна быть значительная посадка с натягом. Сборка должна выполняться методом горячего монтажа. При сборке деталей горячей сборкой основным принципом является использование свойства теплового расширения и сжатия объектов. После нагрева вмещающей части двух частей, которые необходимо собрать, они немедленно соединяются с другим подходящим им компонентом, уменьшая посадку с натягом или даже создавая зазор для сборки. Благодаря сжатию достигается заданная посадка с натягом.
Операция горячего монтажа включает в себя размещение нагреваемого компонента на опорной платформе, удерживая его как можно дальше от вала. Начните с использования нагревательной горелки для его нагрева и непрерывно перемещайте две нагревательные горелки для обеспечения равномерного нагрева. Соблюдайте rmocouple или используйте моторное масло для проверки температуры, чтобы избежать локального перегрева. Прежде чем достичь температуры нагрева, непрерывно измеряйте диаметр отверстия шлицевой муфты с помощью шаблона. Как только шаблон диаметра отверстия пройдет, прижмите шлицевую муфту к нижней части выходного вала и выровняйте ее в положении сборки для установки.
При подъеме челюсть соединение, прикладывайте силу равномерно и непрерывно. Если любое отклонение или заклинивание найдены во время процесса установки, не продолжайте деятельность. Исправьте проблему и соберите. Как только челюстьсоединение достигает положения плеча вала, сборка завершена. Снимите инструменты для разборки и медленно охладите его. Во время зимней конструкции должны быть приняты соответствующие защитные меры. Скорость охлаждения не должна быть слишком быстрой, чтобы предотвратить челюсть соединение от деформировать или растрескивать.
Предыдущий:Нет больше данных