Copyright © 2025 Чуангмин Муфта (Цзянсу) Co., Ltd.
Как выбрать из широкого спектра универсальных суставов
2026-11-20
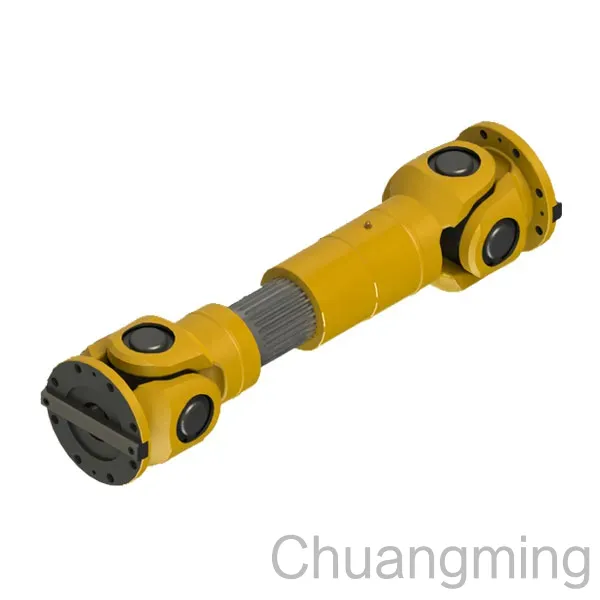
SWP Раздельный подшипниковый блок поперечный вал Универсальный шарнир
Для более легкой замены подшипника корпус подшипника универсального соединения поперечного вала SWP имеет разделенную конструкцию и крепится болтами. Он подходит для оборудования прокатного стана, подъемно-конвейерного оборудования и другого сверхмощного оборудования, используемого для соединения двух трансмиссионных валов с смещенными осями. Вращающийся диаметр: 160~640 мм; Номинальный крутящий момент: 16~1250 кН · м; Угол отклонения вала: ≤ 10 ° для типа A ~ F; ≤ 5 ° для типа G. Он соединяет два вала вместе. Два вала остаются соединенными во время работы оборудования и могут быть разделены только после отключения и разборки соединения.
Заявление
Это механический компонент, соединяющий два вала (ведущий вал и ведомый вал) различных механизмов синхронного вращения и передачи крутящего момента. В высокоскоростной и высоконагруженной силовой передаче некоторые универсальные соединения также могут поглощать удары, влажную вибрацию и улучшать динамические характеристики системы валов. Универсальный шарнир состоит из двух половин, которые соединены с ведущим валом и ведомым валом соответственно. Силовое оборудование обычно подключается к рабочим машинам через универсальные соединения.
Национальные стандартные спецификации для универсальных соединений
Универсальные соединения поперечных валов являются наиболее широко используемым типом универсальных соединений, а подшипники являются их уязвимыми частями. Основные различия между несколькими универсальными соединениями поперечных валов большого размера заключаются в конструкции корпусов подшипников и поперечных валов, которые образуют различные структурные конфигурации. Чтобы гарантировать синхронизацию между приводным и ведомым валами, в практическом использовании обычно используются устройства с двойными шарнирами. Методы соединения для двойных соединений в основном представляют собой сварку или болтовое фланцевое соединение, а промежуточную длину можно настроить. Типы поперечных узлов для универсальных соединений поперечных валов перечислены ниже:
· SWC Встроенный крестообразный вал Универсальный шарнир (JB / T 5513-2006)
· SWP Раздельный подшипниковый блок поперечный вал Универсальный шарнир (JB / T 3241-2005)
· SWZ Встроенный подшипниковый блок поперечный вал Универсальный шарнир (JB / T 3242-1993)
· WS малого размера двойной поперечный вал универсальный шарнир (JB / T 5901-1991)
· WSD Универсальный шарнир малого размера с одним поперечным валом (JB / T 5901-1991)
· Комплекты для универсальных швов SWP (JB / T 7341.1-2005)
· Наборы креста для WGC Cross Shaft Universal Joints (JB / T 7341.2-2006)
Вышеуказанные сверхпрочные и малогабаритные универсальные соединения поперечного вала являются универсальными типами. В автомобильной промышленности используются типовые универсальные соединения поперечного вала или другие типы универсальных соединений. Например, шаровые соединения с постоянной скоростью используются в легковых автомобилях. Кроме того, мобильная техника, такая как сельскохозяйственная техника и промышленная техника, также использует специальные универсальные соединения. Универсальные соединения поперечного вала широко используются для подъема.
Свяжитесь с нами для высокоточного универсального соединения solutions.Contact почтовый ящик: wendy@cmcoupling.com, WhatsApp + 86 15152901660
Во время горячего процесса сборки нагретый компонент быстро остынет, что повлияет на качество сборки. Поэтому подготовка должна быть сделана до сборки, чтобы свести к минимуму время сборки. Перед сборкой челюстьсоединение, опорная плита редуктора должна быть выровнена, а нагревательные и поддерживающие пьедесталы должны быть сварены на опорную плиту. Соединение между челюстьмуфта и выходной вал редуктора не имеет устройства затяжки. Крутящий момент передается, а вес лопасти перемешивания ложится на усилие зажима сборки.
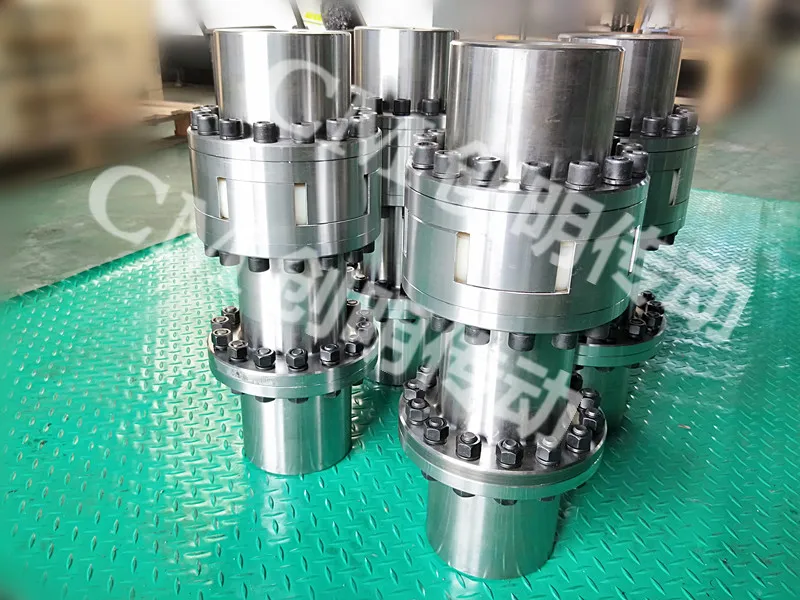
Между валом и муфтой должна быть значительная посадка с натягом. Сборка должна выполняться методом горячего монтажа. При сборке деталей горячей сборкой основным принципом является использование свойства теплового расширения и сжатия объектов. После нагрева вмещающей части двух частей, которые необходимо собрать, они немедленно соединяются с другим подходящим им компонентом, уменьшая посадку с натягом или даже создавая зазор для сборки. Благодаря сжатию достигается заданная посадка с натягом.
Операция горячего монтажа включает в себя размещение нагреваемого компонента на опорной платформе, удерживая его как можно дальше от вала. Начните с использования нагревательной горелки для его нагрева и непрерывно перемещайте две нагревательные горелки для обеспечения равномерного нагрева. Соблюдайте rmocouple или используйте моторное масло для проверки температуры, чтобы избежать локального перегрева. Прежде чем достичь температуры нагрева, непрерывно измеряйте диаметр отверстия шлицевой муфты с помощью шаблона. Как только шаблон диаметра отверстия пройдет, прижмите шлицевую муфту к нижней части выходного вала и выровняйте ее в положении сборки для установки.
При подъеме челюсть соединение, прикладывайте силу равномерно и непрерывно. Если любое отклонение или заклинивание найдены во время процесса установки, не продолжайте деятельность. Исправьте проблему и соберите. Как только челюстьсоединение достигает положения плеча вала, сборка завершена. Снимите инструменты для разборки и медленно охладите его. Во время зимней конструкции должны быть приняты соответствующие защитные меры. Скорость охлаждения не должна быть слишком быстрой, чтобы предотвратить челюсть соединение от деформировать или растрескивать.
Предыдущий:Нет больше данных